


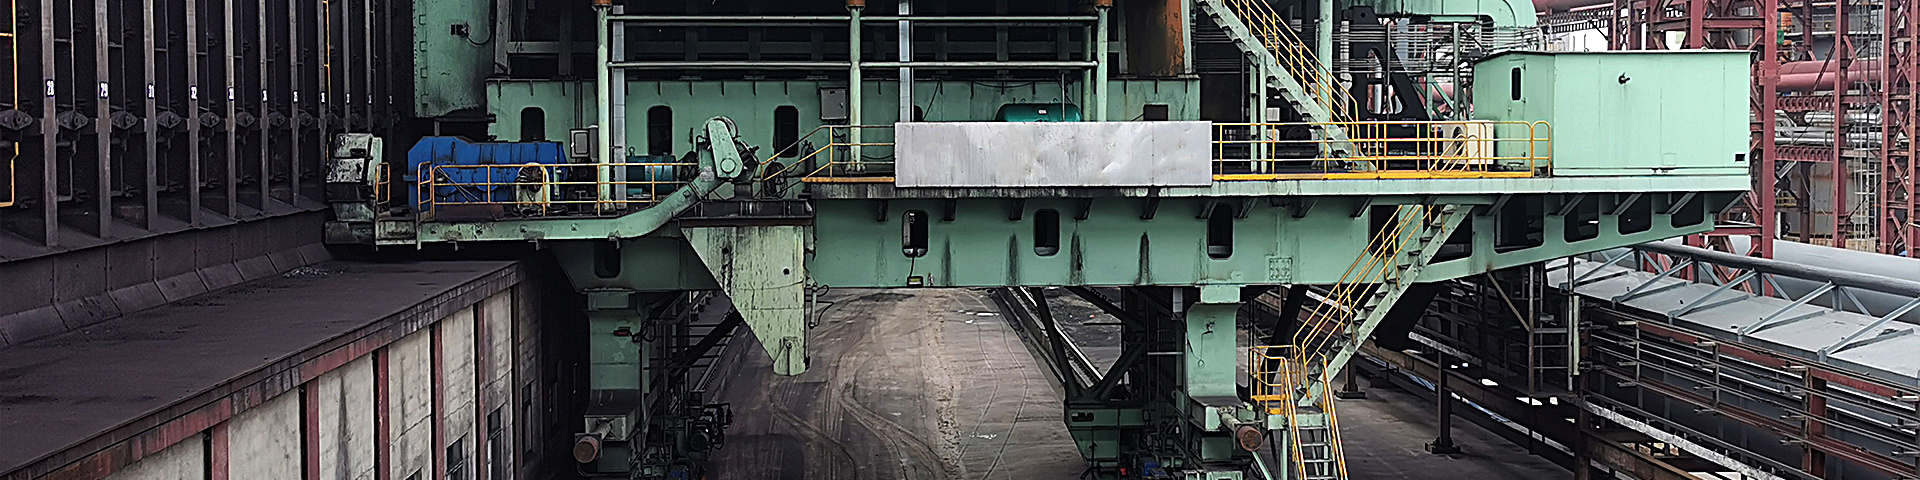

قطعات کلیدی ریخته گری مداوم (بخش بادبزنی/کریستالیزر/ماشین کشش و اصلاح)
دسته:
معرفی محصوت
連鑄機的高效運作離不開各個關鍵部件的協同配合,這些部件的性能直接關乎鑄坯質量與生產效率。以下為您詳細介紹連鑄過程中的核心部件:結晶器、結晶器振動裝置、扇形段(支撑導向裝置)以及拉矯機(輥式/液壓式)。
結晶器(管式/板式)
核心功能:作為連鑄機的“心脏”,結晶器的作用是使鋼水快速冷却並凝固成具有特定斷面形狀的鑄坯。它通過與鋼水進行高效的熱交換,在短時間內形成一定厚度的坯殼,為后续鑄坯的進一步凝固和成型奠定基礎。
技術參數:
管式結晶器:常見於小方坯連鑄機。如某型号管式結晶器,其銅管材質為含銀、鉻、鋯等元素的銅合金,內表面鍍鎳鉻層,以提高耐磨性與導熱性。銅管內徑依鑄坯規格而定,如生產150×150mm小方坯時,內徑尺寸精确控制。冷却水從給水管進入下水室,以0.39 - 0.59MPa的工作壓力、6 - 8m/s的流速流經約7mm寬的冷却水縫,進入上水室後從排水管排出,確保高效冷却。
板式結晶器:多用于板坯連鑄機。由4塊壁板組成,每塊壁板由銅板和鋼板用螺栓聯結。寬面和窄面壁板結合處墊3 - 5mm厚帶45°傾角紫銅片,防止鑄坯角裂。銅板厚度一般在20 - 50mm,依拉速、鋼種等因素調整。以生產200mm厚、1500mm寬板坯的結晶器為例,銅板材質為高純度銅合金,結晶器長度在900 - 1200mm,依拉速確定。
設備選型建議:若生產小斷面鑄坯(如小方坯、小圓坯),且對鑄坯尺寸精度要求高,管式結晶器是較好選擇,因其結構簡單,利於精确控制鑄坯形狀。若生產板坯,尤其是寬厚板坯,板式結晶器更合适,其可通過調整壁板結構、銅板材質等,適應不同鋼種與生產工藝需求。如大型鋼鐵企業生產汽車面板用鋼等高端板坯時,選用具备線上調寬功能的板式結晶器,可靈活調整鑄坯寬度,提高生產效率與產品質量。
結晶器振動裝置
核心功能:在連鑄過程中,結晶器振動裝置至關重要。它使結晶器按特定頻率、振幅上下振動,防止鑄坯與結晶器壁粘連,促進保護渣均勻分布與熔化,改善鑄坯表面質量,同時有助于初生坯殼均勻生長。
技術參數:
振動頻率:通常在100 - 400次/min,依鋼種、拉速等調整。如生產普碳鋼小方坯,拉速為3m/min時,振動頻率可設為250次/min;而生產合金鋼大方坯,拉速0.5m/min時,振動頻率可能降至150次/min。
振幅:一般在±1 - ±6mm。高速連鑄時,振幅相對較小,如拉速大于2m/min,振幅可控制在±2 - ±3mm;低速連鑄時,振幅適當增大。
振動波形:常見正弦波、非正弦波。非正弦波振動在改善鑄坯表面質量、提高拉速方面更具優勢,其負滑脫時間(結晶器向下振動速度大于拉速的時間)可精确控制在0.1 - 0.4s。
設備選型建議:對於高速連鑄且對鑄坯表面質量要求極高的生產場景,如生產家電板、汽車面板用鋼,優先選擇能產生非正弦波振動,且振動參數可精确調節的結晶器振動裝置。小型鋼廠生產普通建築用鋼,若追求成本效益,可選擇結構簡單、維護方便的正弦波振動裝置,同時確保其振動頻率、振幅能滿足基本生產需求。
扇形段(支撑導向裝置)
核心功能:扇形段位于結晶器下方,承擔支撑鑄坯、引導鑄坯按既定軌迹運行的重任。在鑄坯繼續凝固過程中,防止鑄坯鼓肚變形,保證鑄坯形狀尺寸精度,同時通過對鑄坯的適當冷却,促進鑄坯内部組織均勻化。
技術參數:
輥子間距:依鑄坯斷面尺寸設計,小方坯連鑄機扇形段輥子間距一般在200 - 400mm;板坯連鑄機生產寬厚板坯時,輥子間距可增大至800 - 1200mm。
輥子材質:多采用合金鋼,表面淬火處理提高硬度與耐磨性。如生產不銹鋼鑄坯的扇形段輥子,采用含鉻、鉬等合金元素的特殊合金鋼,表面硬度可達HRC55 - 60。
冷却方式:通常采用水冷,冷却水量與水壓可調節。每根輥子冷却水量依鑄坯溫度、拉速等在10 - 50L/min調整,水壓維持在0.2 - 0.5MPa。
設備選型建議:生產大斷面鑄坯(如大方坯、寬厚板坯),需選擇輥子強度高、間距合理,且具备良好冷却與支撑性能的扇形段。如大型鋼鐵聯合企業生產厚板坯時,采用多點支撑、動態輥縫控制的扇形段,可有效減少鑄坯鼓肚,提高鑄坯内部質量。小型鋼廠生產小斷面鑄坯,可选用結構緊湊、成本較低的扇形段,滿足鑄坯支撑與導向需求即可。
拉矯機(輥式/液壓式)
عملکرد اصلی: دستگاه صاف کننده وظیفه بیرون کشیدن شمش از کریستالیزر را بر عهده دارد و در حالی که شمش هنوز به طور کامل جامد نشده است، آن را صاف می کند تا شمش به شکل و ابعاد مورد نظر برسد و در عین حال سرعت کشش را کنترل می کند تا از تداوم و پایداری فرآیند ریخته گری مداوم اطمینان حاصل شود.
技術參數:
دستگاه صاف کننده غلتکی: نیروی صاف کننده بسته به سطح مقطع شمش و نوع فولاد، بین 50 تا 500 کیلو نیوتن است. به عنوان مثال، در دستگاه صاف کننده غلتکی که برای تولید شمش های کوچک 150×150 میلی متری استفاده می شود، نیروی صاف کننده ممکن است 100 کیلو نیوتن باشد؛ در حالی که برای تولید شمش های 250×1500 میلی متری، نیروی صاف کننده باید به بیش از 300 کیلو نیوتن افزایش یابد. تعداد غلتک ها معمولاً بین 4 تا 10 عدد است که با توجه به ضخامت شمش و نیازهای صاف کردن تعیین می شود. محدوده سرعت کشش بین 0.5 تا 5 متر بر دقیقه است و می توان آن را به طور پیوسته تنظیم کرد.
دستگاه صاف کننده هیدرولیکی: می تواند نیروی صاف کننده بیشتری را تا بیش از 1000 کیلو نیوتن ارائه دهد و برای صاف کردن شمش های بزرگ یا شمش های فولادی آلیاژی بالا مناسب است. دقت تنظیم نیروی صاف کننده آن بالا است و به ±1 کیلو نیوتن می رسد. سرعت پاسخ آن سریع است و زمان رسیدن به نیروی صاف کننده تنظیم شده از لحظه شروع کمتر از 1 ثانیه است.
پیشنهاد انتخاب تجهیزات: اگر شمش های سطح مقطع کوچک و فولادهای معمولی تولید می شود و نیاز به نیروی صاف کننده بالا نیست، دستگاه صاف کننده غلتکی به دلیل هزینه پایین و نگهداری آسان، انتخاب ایده آلی است. هنگامی که شمش های سطح مقطع بزرگ یا فولادهای آلیاژی و فولادهای ویژه با کیفیت بسیار بالا تولید می شود، دستگاه صاف کننده هیدرولیکی با نیروی صاف کننده قوی، تنظیم دقیق و سرعت پاسخ سریع خود می تواند از ایجاد ترک و سایر نقص ها در شمش در طول فرآیند صاف کردن جلوگیری کند و کیفیت محصول را تضمین کند.
مشورت برخط
وقفه شده که به شما محصولات کیفیت و خدمات حرفه ای فراهم کنه لطفا تلفن رو باز نگه داریم از حمايتتون ممنونم
محصولات مربوطه
واژه های کلید:


اطلاعات آشنا
پارک صنعتی یانگکو ، منطقه تظاهرات تحول و اصلاحات جامع شانشی

پایگاه موبال